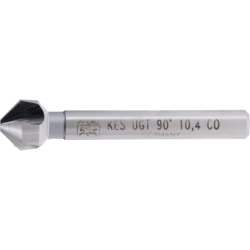
Descripción
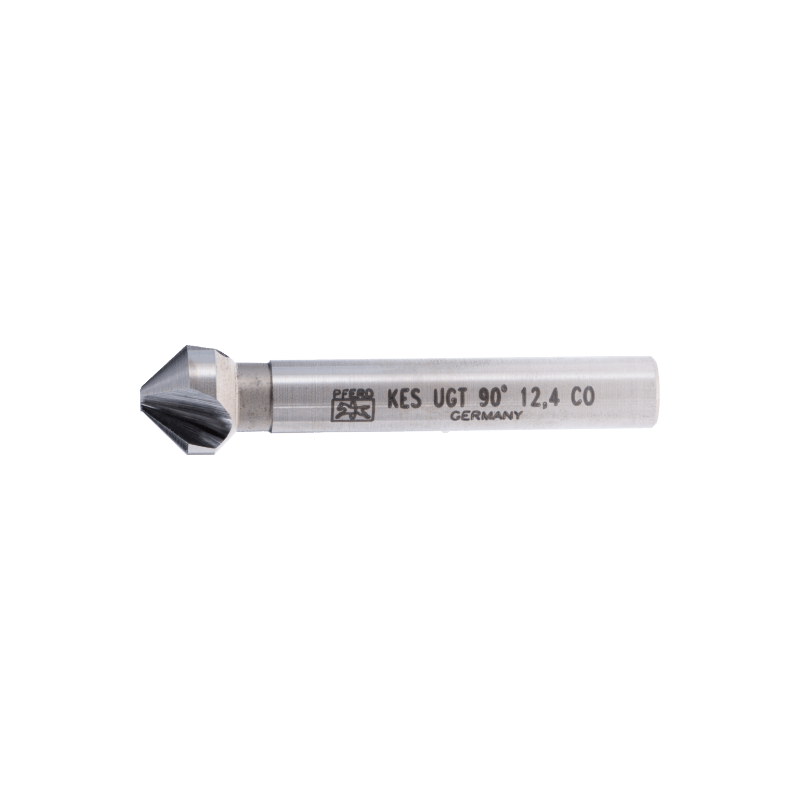
Los avellanadores cónicos de PFERD destacan por su filo especialmente afilado que también proporciona muy buenos resultados con velocidades de corte bajas. Herramientas de avellanado de alto rendimiento con un ángulo de avellanado de 90° para trabajar con tornillos de 90° en materiales especialmente resistentes y duros como el acero de aleación y alta resistencia, y el acero inoxidable INOX . Los avellanadores cónicos con distribución irregular UGT se distinguen por su geometría desarrollada especialmente con unas ranuras de viruta anchas y ofrecen una evacuación óptima del calor y de la viruta, una gran estabilidad de marcha y un resultado óptimo del trabajo. Larga vida útil y ejecución resistente a la temperatura gracias al contenido de Co.
Especificaciones técnicas:
r.p.m. desde, fundición gris y fundición blanca: 260 RPM r.p.m. desde, metales duros no férricos: 260 RPM r.p.m. desde, aceros resistentes al óxido y al ácido: 260 RPM r.p.m. desde, metales blandos no férricos: 390 RPM r.p.m. desde, aceros con más de 700 N/mm²: 260 RPM r.p.m. desde, aceros hasta 700 N/mm²: 390 RPM r.p.m. desde, termoplásticos, plásticos reforzados con fibra PRFV/PRFC : 260 RPM r.p.m. hasta, fundición gris y fundición blanca: 260 RPM r.p.m. hasta, metales no férricos: 520 RPM r.p.m. hasta, aceros resistentes al óxido y al ácido: 390 RPM r.p.m. hasta, metales blandos no férricos: 520 RPM r.p.m. hasta, aceros con más de 700 N/mm²: 390 RPM r.p.m. hasta, aceros hasta 700 N/mm²: 520 RPM r.p.m. hasta, termoplásticos, reforzados con fibra Plásticos PRFV/PRFC : 390 RPM Ejecución: HSSE UGT ø: 12.4 mm Ø del mango, unid. métrica: 8 mm Ángulo: 90 ° Longitud, total: 56 mm
Ventajas:
Gran estabilidad de marcha. Fuerzas de avellanado reducidas con una buena calidad de superficie. Geometría desarrollada especialmente con ranuras de virutas anchas para la evacuación óptima de las virutas y del calor. Excelente capacidad de arranque y desalojo óptimo de virutas. Resultados sin rebabas también con velocidades de corte bajas. Larga vida útil. Alta calidad de superficie de la pieza de trabajo.
Recomendaciones de uso:
Como refrigerantes/lubricantes puede utilizarse aceite de corte o aire comprimido. Especialmente apropiados para ejecutar avellanados exactos.
Materiales que se pueden procesar:
Aluminio Fundición maleable Fundición maleable negra GTS, GJMB Latón Bronce Aceros de cementación Fundición Aglomerado Aleaciones con base de cobalto Cobre Duroplásticos Elastómeros Duroplásticos reforzados con fibra PRFV, PRFC Duroplásticos reforzados con fibra PRFV, PRFC porcentaje de fibra ≤ 40 % Duroplásticos reforzados con fibra PRFV, PRFC porcentaje de fibra 40 % Fundición gris y de grafito esferoidal GG/GJL, GGG/GJS Aleaciones de aluminio duras Metal no férrico duro Aleaciones de base níquel por ejemplo, Inconell y Hasteloy Superaleaciones a base de níquel o titanio Otros metales no férricos Otros Plásticos Aleaciones de aluminio blandas Metal no férrico blando Aleaciones de titanio blandas resistencia a la tracción 500 N/mm² Madera blanda Acero inoxidable INOX Acero Acero, acero fundido Aceros hasta 1.200 N/mm² < 38 HRC Aceros hasta 700 N/mm² > 220 HB Aceros hasta 700 N/mm² < 220 HB Termoplásticos Titanio Aleaciones de titanio Aceros para herramientas Aleaciones de aluminio endurecidas Fundición maleable blanca GTW, FMB Madera Cinc
Tipo de trabajo:
Avellanado
Tipos de máquina:
Taladros de columna Máquina-herramienta Taladro Robots Máquinas estacionarias