• -25%
dzy-n-16-30-8-d-852-rgb.png_normal.png
search

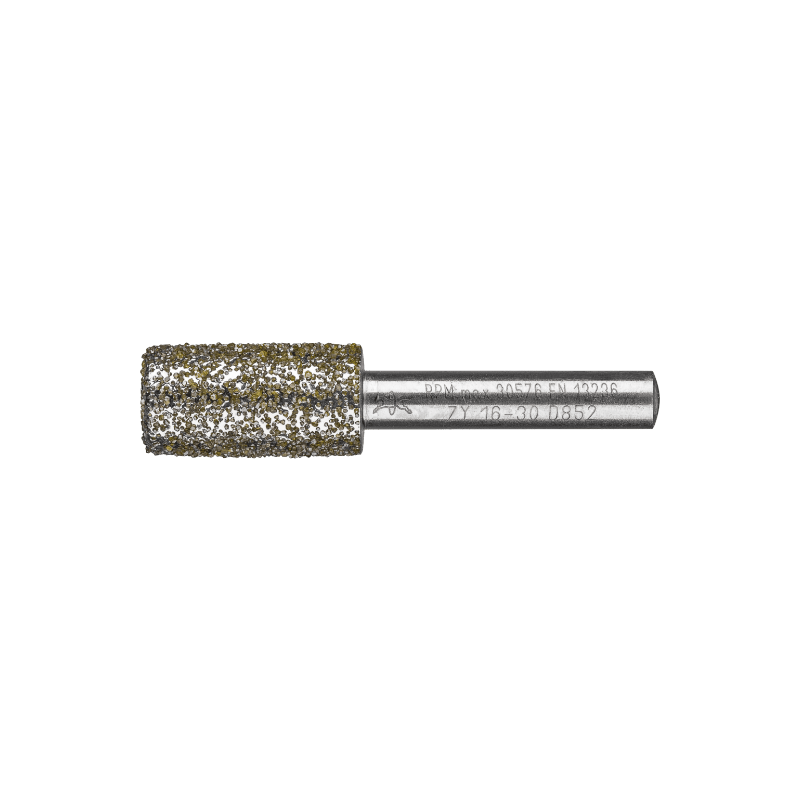
PFERD Punta de desbaste de diamante cil. Ø 16,0 mm, mango Ø 8 mm D852 muy basto para lijado de ranuras 36015019

Muelas diamantadas para fundición, forma cilíndrica
Referencia/EAN: 4007220103708
82,15 €
109,53 €
25% de descuento
Impuestos incluidos

Las puntas de desbaste de diamante y CBN con aglomerante galvánico pueden usarse tanto para el amolado seco como húmedo. Las puntas de desbaste de diamante con grano D 852 son excelentes para el...

Leer más
Cantidad
3-4 días laborales | Envío gratis a península a partir de 60€

Descripción

Las puntas de desbaste de diamante y CBN con aglomerante galvánico pueden usarse tanto para el amolado seco como húmedo. Las puntas de desbaste de diamante con grano D 852 son excelentes para el mecanizado de fundición gris y de grafito esferoidal GG y GGG o GJL y GJS . N Mango no rebajado

Especificaciones técnicas:
- Ancho, unid. métrica: 30 mm
- ø exterior, unid. métrica: 16 mm
- Ø del mango, unid. métrica: 8 mm

Beneficios del producto:
- Vida útil extraordinaria.
- Desbaste rápido y agresivo con la máxima capacidad de arranque.
- Eliminación rápida y cómoda de imperfecciones gracias al abrasivo superduro de diamante.
- Menor carga de polvo gracias a la estabilidad de forma de la herramienta abrasiva sin desgaste propio .

Recomendaciones de aplicación:
- Es posible su uso tanto en amolado seco como húmedo. Cuando sea posible, deberá darse preferencia al amolado húmedo para reducir así el desgaste de la herramienta y el peligro de deterioro térmico.
- Por norma general, puede afirmarse: para una rentabilidad óptima se debe elegir un tamaño de grano lo más basto posible y lo más fino que sea necesario. Otros parámetros que también influyen son, entre otros, la dureza del material y la calidad de superficie necesaria.
- Las herramientas embozadas pueden limpiarse por ultrasonido. En caso de que el recubrimiento esté muy sucio, utilizar la barra de afilar DSB 2005025 EAN 4007220168332 para la limpieza.
- Deberá elegirse un diámetro de herramienta lo más grande posible, ya que así se incrementa el número de granos involucrados en el trabajo. En rectificado interior el diámetro de la herramienta debe equivaler como máximo a las 3/4 partes del diámetro por rectificar.
- El avance longitudinal durante el rectificado interior debe equivaler como máximo a las 2/3 partes de la anchura de la herramienta por cada giro de la pieza de trabajo. El avance depende del material que se mecaniza, la velocidad de corte, la estabilidad y fijación de la herramienta, así como de la máquina empleada.
- Debido a la única capa de recubrimiento, se requiere que el husillo de la máquina y la fijación de la herramienta presenten una concentricidad precisa. Cuanto más fino el tamaño de grano elegido, más precisa deberá ser la marcha concéntrica.
- La máquina debe tener una potencia motriz suficiente para el husillo de amolado con el fin de garantizar el número de revoluciones necesario.
- Amolado seco: 30–50 m/s

Materiales:
- Fundición gris y de grafito esferoidal GG/GJL, GGG/GJS

Aplicaciones:
- Desbarbar
- Amolado
- Igualado
- Mecanizado de cantos biselado, redondeado

Tipos de unidades:
- Máquina con eje flexible
- Robots
- Máquinas estacionarias
- Amoladora recta

Información sobre pedidos:
- Bajo pedido, disponemos de soluciones de herramientas específicas para cada cliente.
4007220103708

Ficha técnica

Unidades de embalaje
1piezas

También podría interesarle

group_work Consentimiento de cookies