Descripción
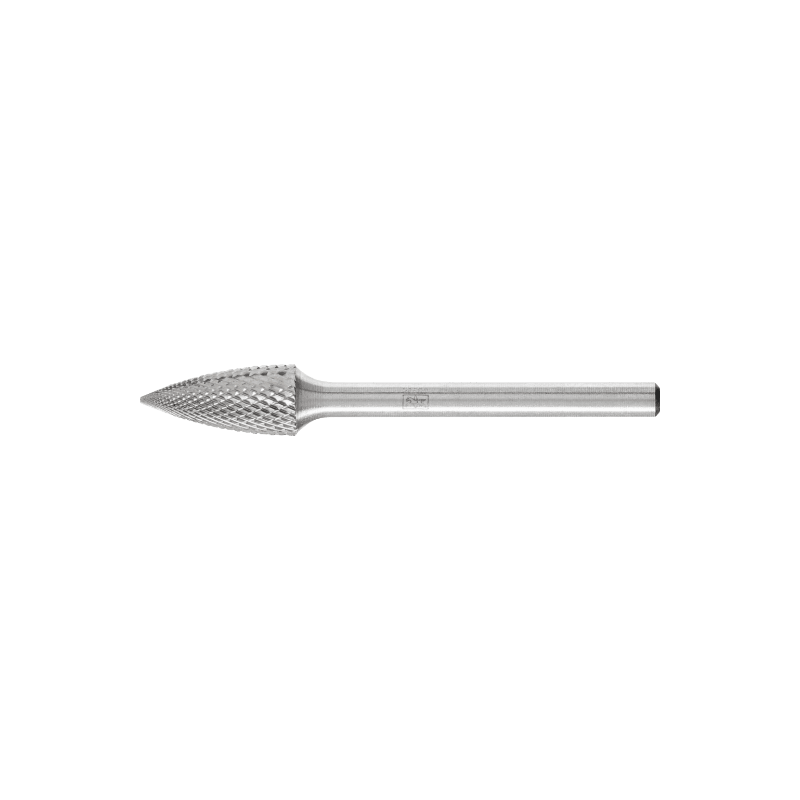
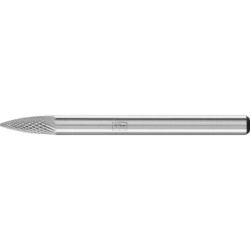
Las fresas de metal duro con dentado MICRO se han diseñado especialmente para el arranque de virutas fino y se utilizan en los ámbitos donde se emplean, entre otras cosas, muelas abrasivas con mango. Ofrecen un mayor rendimiento de rectificado y producen una buena calidad de superficie, especialmente, en comparación con las superficies fresadas de manera convencional. Al mismo tiempo, trabajan con pocas vibraciones y poco ruido. Conservan su geometría a lo largo de toda la vida útil. Resultan ideales para los trabajos de mecanizado manuales y con máquina. Permiten mecanizar prácticamente cualquier material con una dureza de hasta 68 HRC. Fresa forma obús según DIN 8032, punta achatada.
Especificaciones técnicas:
- r.p.m. desde, fundición gris y fundición blanca: 32000 RPM
- r.p.m. desde, aceros templados y revenidos de más de 1.200 N/mm²: 24000 RPM
- r.p.m. desde, metales duros no férricos: 24000 RPM
- r.p.m. desde, materiales resistentes a altas temperaturas: 24000 RPM
- r.p.m. desde, aceros resistentes al óxido y al ácido: 24000 RPM
- r.p.m. desde, aceros hasta 1.200 N/mm²: 32000 RPM
- r.p.m. hasta, fundición gris y fundición blanca: 40000 RPM
- r.p.m. hasta, aceros templados y revenidos de más de 1.200 N/mm²: 32000 RPM
- r.p.m. hasta, metales no férricos: 32000 RPM
- r.p.m. hasta, materiales resistentes a altas temperaturas: 32000 RPM
- r.p.m. hasta, aceros resistentes al óxido y al ácido: 32000 RPM
- r.p.m. hasta, aceros hasta 1.200 N/mm²: 40000 RPM
- ø exterior, unid. métrica: 6 mm
- Ø del mango, unid. métrica: 3 mm
- Longitud, dentado: 13 mm
- Longitud, total: 43 mm
Beneficios del producto:
- Alta calidad de la superficie.
- A diferencia de las puntas de desbaste, la geometría no se modifica por el desgaste.
- Mecanizado de prácticamente cualquier material hasta 68 HRC.
- Gracias a la marcha concéntrica precisa, es posible trabajar sin golpes ni marcas de vibración. De esta forma se reduce considerablemente el desgaste de la herramienta y la máquina.
Recomendaciones de aplicación:
- Especialmente ideal para mecanizado fino, limpieza de precisión muy fina, correcciones en la construcción de herramientas y moldes, o bien para afilar herramientas de corte.
- En la medida de lo posible, utilice las herramientas en máquinas potentes con husillo con acoplamiento elástico para evitar las vibraciones.
- Tener en cuenta las recomendaciones sobre el número de revoluciones.
- Si se trabaja con la parte más pequeña del diámetro de la fresa, puede aumentarse la velocidad recomendada.
- Para rentabilizar el uso de las fresas, se recomienda trabajar en el nivel superior de revoluciones/velocidad de corte. Utilice fresas con un diámetro de mango de 3 mm en máquinas con una potencia de 75 a 300 vatios.
Materiales:
- Fundición maleable
- Fundición maleable negra GTS, GJMB
- Bronce
- Aceros para aplicaciones
- Hierro fundido
- Acero fundido
- Aleaciones con base de cobalto
- Fundición gris y de grafito esferoidal GG/GJL, GGG/GJS
- Metal no férrico duro
- Aceros templados y bonificados superiores a 1.200 N/mm² 38 HRC
- Aleaciones de base níquel por ejemplo, Inconell y Hasteloy
- Acero inoxidable INOX
- Acero
- Acero, acero fundido
- Aceros hasta 1.200 N/mm² < 38 HRC
- Aceros hasta 700 N/mm² > 220 HB
- Aceros hasta 700 N/mm² < 220 HB
- Titanio
- Aleaciones de titanio
- Aceros para herramientas
- Fundición maleable blanca GTW, FMB
Aplicaciones:
- Realización de aberturas
- Desbarbar
- Igualado
- Fresado
- Fresado
- Mecanizado de superficies
- Mecanizado de cordones de soldadura
Tipos de unidades:
- Máquina con eje flexible
- Máquina-herramienta
- Robots
- Máquinas estacionarias
- Amoladora recta
PFERDVALUE:
- PFERDERGONOMICS recomienda fresas con dentado MICRO como solución innovadora para trabajar cómodamente con una reducción considerable de las vibraciones y menor ruido.
- PFERDEFFICIENCY recomienda fresas con el dentado MICRO para un funcionamiento prolongado, reduciendo el esfuerzo y usando los recursos de forma eficiente con un resultado perfecto en el menor tiempo posible.